Une usine de finition a traité 38 000 mètres de sergé de coton noir en une seule semaine et l'a expédié sans plainte. Deux semaines plus tard, l'usine de confection a renvoyé des photographies : de fines taches blanches éparpillées sur la face du tissu, visibles uniquement sous une lumière rasante, les plus abondantes près de la lisière. La teinture était correcte. Le stenter était correct. La cause résidait dans une tête de brosse qui avait perdu près de quatre millimètres de longueur de poils et dans un conduit d'extraction qui avait été étranglé pour économiser quelques kilowatts.
C’est le cas honnête d’une machine à brosser le nettoyage. Il s’agit rarement de l’actif le plus coûteux d’une ligne de finition et presque jamais de celui qui retient l’attention jusqu’à ce qu’un problème en aval échoue. Pourtant, la poussière qu’elle ne parvient pas à éliminer devient un défaut d’adhérence du revêtement, une tache d’impression, un blister de stratifié ou un retour client.
La version courte : une brosse de nettoyage élimine les fibres détachées, la poussière, les mouches et les débris de surface d'un substrat en mouvement tout en alignant ou en soulevant la surface des fibres. Il gagne sa place en réduisant les taux de rejet en aval, en améliorant l'adhérence du revêtement, de l'impression et du laminage, et en maintenant une sensation de main constante du premier au dernier mètre d'un lot. Ce qu’il ne peut pas faire, c’est récupérer le tissu qui a déjà été trop abrasé, et il ne peut pas non plus compenser le manque de capacité d’extraction.
Une note terminologique avant d’aller plus loin. Dans le domaine du finissage du textile et du cuir, on entend par « machine à brosser le nettoyage », une unité industrielle dotée d'un ou plusieurs rouleaux-brosses rotatifs qui travaillent sur une bande continue ou sur des marchandises à la pièce. Si vous êtes arrivé ici à la recherche d'une autolaveuse à conducteur marchant pour une allée d'entrepôt, il s'agit d'une classe d'équipement différente avec un langage de spécifications différent, même si la pression des brosses, la vitesse de rotation et la récupération des matériaux délogés comptent dans les deux cas.
Ce que fait réellement une machine à brosser le nettoyage
Trois choses se produisent en même temps lorsque les pointes des poils entrent en contact avec la surface du tissu, et la compréhension de la division explique la plupart des décisions de sélection.
- Agitation mécanique. Les pointes des poils pénètrent dans la structure de la surface, attrapent les extrémités et les fragments des fibres et brisent les liens faibles qui retiennent la poussière au fil. Il s’agit d’une action physique et non chimique, et son intensité dépend de la rigidité des poils, de la profondeur d’engagement, de la vitesse du rouleau et du nombre de passages.
- Transport. Les matériaux délogés doivent quitter la machine. Les poils projettent des débris dans un courant d'air ; la hotte d'extraction le capte. Sans une vitesse d'air suffisante au niveau de la ligne de brosse, la machine redistribue simplement la poussière d'une partie de la bande à une autre, c'est pourquoi une tête de brosse et son système d'aspiration doivent être spécifiés ensemble.
- Orientation. Le brossage dépose les fibres de surface dans une direction, soulevant une sieste ou aplatissant un duvet. Le sens de rotation par rapport au déplacement du tissu et la séquence des têtes fonctionnant avec ou contre la bande déterminent l'effet obtenu. Une tête finale fonctionnant avec le flux produit une surface plus lisse et plus directionnelle ; une tête qui heurte celle-ci produit une main plus pleine et plus ouverte.
Il convient de séparer cela des processus voisins, car les usines achètent souvent la mauvaise machine pour le défaut qu'elles tentent de résoudre.
| Processus | Ce qu'il supprime ou modifie | Perte matérielle | Position typique en ligne |
|---|---|---|---|
| Brossage | Fibres lâches, poussières, mouches, débris de surface ; orientation des fibres | Négligeable à très faible | Après l'enduction, avant l'enduction ou l'adoucissement |
| Suède | Coupe abrasive des extrémités des fibres pour créer une main peau de pêche | Mesurable, 1 à 5 pour cent du poids typique | Après teinture et séchage |
| Cisaillement | Longues fibres saillantes coupées à une hauteur de poil plate | Faible mais visible en tant que gaspillage réduit | Fin en retard |
| Extraction uniquement | Poussière en suspension au-dessus de la surface | Aucun | Partout, comme équipement de support |
Où se trouve la tête de brossage dans la séquence de finition
La position détermine la fonction. La même machine placée à deux endroits différents d'une ligne résout deux problèmes différents, et la déplacer ultérieurement n'est pas un changement anodin car les canalisations, les entraînements et les zones de tension doivent être retravaillés.
- Immédiatement après le traitement par suinage ou émeri. C'est le placement le plus courant. L'action abrasive du suède produit un grand volume de débris de fibres courtes qui reposent librement sur la surface. Le brossage juste derrière les têtes d'enfilage, suivi d'une extraction, empêche les débris d'être transportés dans le stenter, où ils se déposent sur les rouleaux, s'accumulent sur les surfaces de guidage et finissent par revenir sur le tissu sous forme de marques.
- Avant enduction, impression, laminage ou collage. Les défauts d’adhérence sont plus souvent dus à une contamination de la surface qu’à la composition chimique de l’adhésif. Un passage de brossage combiné à une extraction à haute vitesse donne au revêtement une surface mécaniquement propre sans modifier la chimie du tissu.
- Avant et après ramollissement. Le brossage avant ramollissement ouvre la surface de sorte que l'adoucissement mécanique ou à l'air agisse sur les fibres individuelles plutôt que sur une feuille compactée. Le brossage après ramollissement soulève toute fibre compactée par le processus de ramollissement et maintient la sensation de la main plus uniforme sur toute la largeur.
- Étape finale de contrôle. Un passage de brossage et d'extraction à basse pression directement devant la table d'inspection réduit la quantité de peluches en suspension dans l'air dans la salle d'inspection et diminue le nombre de faux appels de défauts causés par la poussière de surface.
- En ligne avant enroulement ou emballage. Particulièrement pour les teintes foncées et pour les textiles techniques où une tache visible est un défaut fonctionnel et non seulement esthétique.
Les décisions de séquence ont également une dimension de coût. L'ajout d'une tête de brossage augmente la longueur de la ligne, l'espace au sol, la charge connectée, la demande en air comprimé et le volume de collecte de poussière. Dans une ligne existante, cela signifie souvent que la tête doit s'insérer dans un espace qui n'a jamais été conçu pour elle, c'est pourquoi la profondeur d'engagement et le dégagement du capot deviennent des contraintes contraignantes plutôt que la vitesse de la brosse.
Anatomie de la machine : rouleaux, poils, entraînement et aspiration
La spécification qui compte le plus n’est pas la puissance du moteur. C'est le poil. Tout le reste dans la machine existe pour présenter les poils au tissu à une profondeur contrôlée et pour éliminer le matériau délogé.
Dispositions des rouleaux-brosses
Les rouleaux cylindriques pleine largeur constituent la configuration la plus performante : un arbre s'étendant sur toute la largeur de travail, des segments de brosse montés le long de celui-ci. Ils sont simples, faciles à refaire et bien adaptés aux tissus tissés dont la surface est dimensionnellement stable. Leur limitation est la déflexion liée à la largeur ; sur les machines très larges, ou à des pressions d'engagement élevées, le rouleau peut s'incliner au centre et nettoyer moins efficacement à mi-largeur qu'au niveau des lisières.
Les agencements planétaires montent un ensemble de têtes de brosse plus petites sur un support rotatif de sorte que les points de contact se déplacent à travers le tissu selon des chemins qui se chevauchent. Ils coûtent plus cher, nécessitent plus d’entretien et consomment plus d’énergie par mètre. En échange, ils offrent un traitement plus uniforme sur toute la largeur et sont plus doux pour les structures qui se déforment facilement, c'est pourquoi ils sont courants sur les tissus tricotés et sur les supports techniques délicats.
Sélection du matériau des poils
Le choix des poils détermine le compromis entre le pouvoir nettoyant et l’endommagement des fibres.
- Filament en nylon 6 et nylon 6.6. La valeur par défaut pour le nettoyage général des textiles. Résistant à l'abrasion, tolérant à l'humidité, disponible dans une large gamme de diamètres. Les diamètres plus fins (environ 0,10 à 0,20 mm) nettoient en douceur et conviennent aux tricots à jauge fine ; les diamètres plus grossiers (0,30 mm et plus) fonctionnent sur des tissus épais et sur des surfaces portant une contamination dense.
- Mélanges de filaments PBT et polyester. Comportement de récupération plus doux, utile lorsque la surface du tissu est facilement marquée et que vous avez besoin d'un toucher léger plutôt que d'une agitation agressive.
- Mélanges de poils d'animaux. Traditionnel dans la laine et dans certaines applications en cuir où la génération d'électricité statique et les dommages aux fibres doivent tous deux être minimisés. Coût plus élevé, durée de vie plus courte dans des conditions humides.
- Filament abrasif. Nylon chargé de carbure de silicium ou d'oxyde d'aluminium. Techniquement, il s’agit d’un outil de brossage qui coupe également, et il ne doit être choisi que lorsque la surface cible nécessite une légère abrasion parallèlement au nettoyage. Dans une mauvaise application, il enlève de la matière et change de teinte.
- Rouleaux en céramique et fibre de carbone. Utilisé lorsque le processus nécessite un effet de surface défini plutôt qu'un simple nettoyage, et lorsque le rouleau doit conserver sa géométrie pendant une longue durée de vie.
Conduite, vitesse et direction
La vitesse de surface du rouleau, et non le régime du moteur, est le nombre avec lequel travailler. Sur un rouleau d'un diamètre donné, la vitesse de rotation se convertit en vitesse de surface au niveau de la ligne de contact, et c'est ce que subit réellement la fibre. Les têtes de brossage industrielles typiques tournent entre quelques centaines et environ 1 500 tours par minute, ce qui se traduit par des vitesses de surface qui peuvent être deux à six fois supérieures à la vitesse de la ligne de tissu. Faire passer une brosse beaucoup plus rapidement que la vitesse de la ligne augmente l'intensité du nettoyage, mais augmente également la chaleur, l'électricité statique et la casse des fibres.
La direction est une spécification, pas une préférence. Une tête allant dans la même direction que le tissu est plus douce et produit une pose directionnelle. Une tête qui va à l’encontre du déplacement du tissu est plus agressive et soulève plus de fibres. Les configurations à trois têtes alternent souvent dans les directions, se terminant par une tête avec débit pour poser la surface avant que le tissu ne quitte la machine.
Tension et orientation
Le brossage ajoute de la traînée. Sur un tissu tricoté fonctionnant à faible tension, une tête de brosse peut resserrer la bande, déformer la structure de la couche et créer une variation de largeur qui apparaît sous la forme d'une bande d'ombrage. L’efficacité du brossage des tricots dépend donc autant du contrôle de la tension d’entrée et de sortie que de la brosse elle-même. Sur les tissés, le risque est différent : une traînée excessive fait glisser le tissu contre les rouleaux de guidage et génère une déformation de la trame.
| Sous-ensemble | Contrôles | Options ou gamme typiques | Échec caractéristique |
|---|---|---|---|
| Type de rouleau-brosse | Uniformité et douceur de la couvrance | Cylindrique pleine largeur ; planétaire; segmenté | Sous-nettoyage centre de largeur sur rouleaux cylindriques larges |
| Matériau et diamètre des poils | Intensité du nettoyage versus dommages aux fibres | Nylon 0,10 à 0,30 mm ; PBT ; mélange de cheveux; filament abrasif | Enlèvement de matière excessif et changement de teinte |
| Vitesse du rouleau | Fréquence de contact et énergie d’agitation | Réglé par la vitesse de surface, généralement 2 à 6 fois la vitesse de ligne | Chaleur, statique, rupture des fibres à grande vitesse |
| Profondeur de l'engagement | Pénétration dans la structure superficielle | Fraction de millimètre, mise à l'essai | Distorsion de la sieste et perte de largeur lorsqu'elle est trop profonde |
| Sens de rotation | Pose de surface et agressivité | Avec flux ; à contre-courant ; en alternance | Stries directionnelles et bandes de poils visibles |
| Hotte d'extraction | Capture des débris délogés | Conception à fente ou à plénum, adaptée au volume d'air | Redistribution des débris au lieu d'élimination |
Brossage à sec versus brossage humide
Le procédé sec est la norme. La bande traverse les têtes à l'humidité naturelle ou résiduelle, l'extraction traite les poussières et les seuls consommables sont les poils et l'électricité. Environ 80 % des têtes de brossage textiles spécifiées dans le monde sont des unités sèches, et pour cause : pas d'effluents, pas de planification de la corrosion, pas de charge de séchage supplémentaire.
Le brossage humide entre en scène dans des cas précis. Sur le denim et sur certaines constructions en coton épais, le brossage avec une petite quantité d'eau ou de liqueur de traitement détache la poussière incrustée et produit une main plus pleine en un seul passage plutôt qu'en deux. Sur les substrats en cuir synthétique et en microfibre, un brossage humide est utilisé pour ouvrir la surface avant le polissage ou le polissage, et l'eau supprime également la poussière en suspension dans l'air au point de génération. Les conséquences techniques sont cependant réelles : pièces en contact avec le produit en acier inoxydable ou revêtues, drainage et confinement des éclaboussures, étape de récupération par raclette ou sous vide et flux d'eaux usées à traiter.
Pour les usines qui pèsent la décision, le test pratique consiste à savoir si la contamination est en surface ou incrustée dans celle-ci. La poussière de surface et les fibres détachées constituent un problème de brossage à sec. La poussière incrustée qui survit à un passage d'extraction uniquement indique généralement que soit la structure de la surface doit d'abord être ouverte mécaniquement, soit que la contamination provient d'un processus humide antérieur et doit plutôt être attaquée à cet endroit.
Paramètres de processus et leurs fenêtres de tolérance
La plupart des problèmes de brossage signalés comme des défauts de la machine sont en réalité des problèmes de réglage. Les fenêtres ci-dessous sont des points de départ pour un essai et non des paramètres universels. Le poids du substrat, l’objectif de finition et la capacité d’extraction les modifient, parfois considérablement.
| Paramètre | Plage de départ | Symptôme lorsque le niveau est trop bas | Symptôme lorsque la valeur est trop élevée |
|---|---|---|---|
| Vitesse de surface du rouleau | 2 à 6 fois la vitesse de la ligne de tissu | Dépoussiérage incomplet, résidus visibles | Casse des fibres, marques de chaleur, accumulation d'électricité statique |
| Profondeur de l'engagement | 0,1 à 0,5 mm, réglé à l'essai | Poussière de surface intacte, nettoyage inégal | Distorsion de la sieste, perte de largeur, chute de GSM |
| Vitesse de la ligne de tissu | 20 à 80 m/min selon support | Temps de contact par mètre insuffisant | Temps d'attente réduit, nettoyage irrégulier aux changements de vitesse |
| Tension de la toile | Tension la plus faible qui maintient la bande plate | Flottement de la toile, contact irrégulier de la brosse | Rétrécissement de la largeur sur les tricots, déformation de la trame |
| Vitesse de l'air d'extraction au niveau de la fente de la hotte | Suffisant pour capter les amendes réellement générées ; vérifier par test de fumée | La poussière recircule à l’intérieur du boîtier | Fibre extraite de la structure, gaspillage d'énergie |
| Saillie des poils | Remplacer avant que l'usure visible ne dépasse environ 20 pour cent | L'effet nettoyant diminue progressivement, puis les rejets apparaissent | Sans objet ; les poils trop longs sont neufs |
| Reprise d'humidité de la toile | Cohérent sur tout le terrain | Les fines s'accrochent, l'électricité statique augmente | Gonflement des fibres, matage, chargement par extraction |
L’habitude la plus précieuse ici est l’enregistrement de la profondeur d’engagement contre la saillie des poils. À mesure que les poils s'usent, la géométrie de contact change même si le réglage de la machine n'a pas bougé, de sorte que les plantes qui ajustent la profondeur pour compenser obtiennent un résultat stable et les plantes qui la laissent tranquille obtiennent une lente dérive de la qualité que personne ne remarque jusqu'à ce qu'un client le fasse.
Adaptation de la machine au support
Il n’existe pas de configuration de brossage universelle. Les différences entre les substrats sont suffisamment grandes pour qu’une même tête fonctionne bien sur l’un et mal sur l’autre.
Tissus tricotés
Les tricots sont les cas les plus difficiles à brosser car ils se déforment sous la charge. La distorsion du parcours, la variation de largeur et le curling sont autant de résultats possibles d’un engagement excessif ou d’une traînée excessive. Les têtes planétaires avec des points de contact plus petits sont généralement la meilleure solution qu'un seul rouleau pleine largeur, et le contrôle de la tension en amont et en aval mérite autant d'attention que la brosse elle-même. De nombreuses usines associent un passage d'émoulage planétaire à un passage de brossage dédié aux tricots, de sorte que les débris de fibres créés par les têtes abrasives soient éliminés avant que la bande n'atteigne le processus suivant. Une plate-forme planétaire de suage de fibres de carbone et de céramique configurée pour le tricot, comme le modèle X, est un exemple d'équipement conçu pour cette séquence.
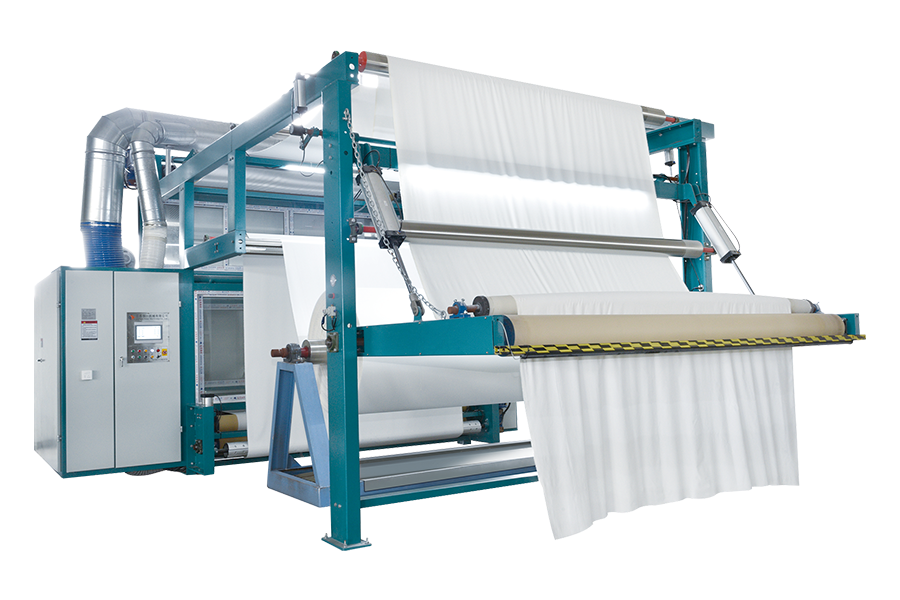 Machine planétaire de suing de fibre de carbone/céramique de modèle X pour le tricot Pour les tricots où la déformation est un problème, cette machine à suiser planétaire offre un traitement à basse tension avec des rouleaux en fibre de carbone ou en céramique et un dépoussiérage. Voir le produit →
Lorsqu'une usine gère une gamme de constructions de tricots, une tête de brossage dédiée aux tricots avec contrôle indépendant de la pression s'amortit plus rapidement qu'une tête à usage général fonctionnant à des réglages réduits, car l'unité à usage général finit presque toujours par fonctionner en dessous de sa plage de capacités.
Tissus tissés et denim
Les tissus tolèrent plus d'engagement et des vitesses de brossage plus élevées. Sur le denim, le brossage est souvent combiné avec la passe de suérage en configuration horizontale, car le tissu est lourd, indéformable et peut supporter la charge mécanique. L'objectif du denim est généralement un aspect de surface contrôlé plutôt qu'une propreté maximale, de sorte que la séquence de direction à travers les têtes compte plus que la vitesse brute.
Constructions en coton et coton épais
Les surfaces en coton dense retiennent la poussière en profondeur contre le fil. Le brossage doit ouvrir légèrement la surface avant que l'extraction puisse faire son travail, ce qui signifie qu'une certaine pénétration est nécessaire et que la rigidité des poils ne peut pas être trop faible. Les constructions lourdes telles que la moleskine nécessitent un engagement plus élevé et souvent une étape de pré-ramollissement afin que les fibres ne soient pas bloquées en place lorsque la brosse arrive.
Mélanges de polyester et synthétiques
La statique est le problème dominant. Le polyester génère et retient une charge pendant le brossage, ce qui fait que les fines adhèrent au tissu et aux surfaces de la machine. Les contre-mesures pratiques comprennent un conditionnement de l'humidité avant la tête, des mélanges de poils conducteurs ou antistatiques, des rouleaux mis à la terre et une conception de capot qui maintient le trajet de l'air court. Des variantes de brossage sec et humide existent spécifiquement pour le polyester, et le brossage humide mérite d'être pris en compte lorsque des résidus de pigments ou de finition font partie de la contamination.
Cuir synthétique, microfibre et substrats enduits
Il s'agit de produits d'aspect de surface, le brossage se juge donc visuellement et au toucher. Le nettoyage a ici deux objectifs : éliminer la poussière de surface avant le revêtement ou le gaufrage, et préparer la surface pour le polissage ou le polissage. Les brosses à filaments abrasifs apparaissent plus souvent dans ce segment, mais elles doivent être soigneusement assorties, car une brosse trop agressive sur une surface en microfibre crée un poil visible qui ne peut être défait.
Cuir et maroquinerie
Sur le cuir, le brossage est généralement une étape de nettoyage et de dépoussiérage avant finition, et il est généralement associé à un dépoussiérage et à une vérification de l'épaisseur. Le cuir étant un matériau naturel à épaisseur variable, le contrôle de la pression de brossage compte plus que la vitesse de brossage, et les résultats incohérents sont souvent imputables au substrat plutôt qu'à la machine.
Aspiration des poussières : l'autre moitié du système de nettoyage
Une brosseuse qui déloge la poussière mais ne la capte pas a transformé un problème de contamination de surface en un problème aéroporté. La poussière retombe sur le tissu plus loin sur la ligne, recouvre les châssis et les rouleaux de la machine et finit par former des marques sur le lot suivant.
La conception de l’extraction suit une courte liste de règles. La fente du capot doit être placée aussi près de la ligne de contact de la brosse que le jeu mécanique le permet, car la vitesse de capture diminue rapidement avec la distance. La taille des conduits doit correspondre à la demande d'air de la hotte, et les courbures prononcées, les longs parcours horizontaux et les branches sous-dimensionnées réduisent tous la capture sans modifier les performances nominales du ventilateur sur papier. Un test de fumée ou de talc lors de la mise en service vous en dit plus sur l'efficacité de la capture que n'importe quel chiffre figurant sur la plaque signalétique.
Il existe des considérations secondaires que les plantes découvrent souvent à leurs dépens. Les peluches sont combustibles, c'est pourquoi les conduits et les unités de collecte nécessitent un nettoyage régulier plutôt qu'une inspection une fois par an. Les fibres fines transportées par le flux d'air peuvent s'accumuler sur les turbines du ventilateur et les déséquilibrer. Et sur les unités manipulant des substrats synthétiques, la dissipation statique doit être conçue dès le départ plutôt que ajoutée en guise de mise à niveau. Les systèmes d'extraction automatisés de poussière spécialement conçus pour les lignes de filage et de brossage abordent ces points comme un système plutôt que comme un accessoire, ce qui est généralement moins cher que d'assembler les pièces séparément et de découvrir l'inadéquation au démarrage.
systèmes automatisés d'extraction de poussière pour lignes d'épissage et de brossageComment mesurer si le brossage fonctionne
Le brossage est souvent évalué à l’œil nu, ce qui le rend impossible à optimiser et facile à discuter. Une courte liste de contrôles mesurables donne au processus une norme défendable.
| Métrique | Comment c'est vérifié | Ce que cela indique | Action si hors cible |
|---|---|---|---|
| Résidus de poussière en surface | Relèvement de ruban adhésif ou prélèvement sur filtre gravimétrique avant et après la tête | Efficacité de nettoyage de la tête et extraction | Réduisez d’abord l’engagement, puis examinez la capture d’air |
| Sensation de la main | Évaluation par panel ou test de douceur instrumenté | Si l'orientation est cohérente dans l'ensemble du terrain | Réviser la séquence de direction et le ramollissement après le brossage |
| Perte de poids | Contrôle GSM des échantillons découpés avant et après la ligne | Si le brossage enlève de la matière plutôt que des débris | Changez pour des poils plus doux ou réduisez l’engagement |
| Changement de couleur | Spectrophotomètre sur nuances foncées | Dommages aux fibres se manifestant par un éclaircissement de la surface | Engagement et vitesse réduits ; vérifier le matériau des poils |
| Stabilité de la largeur | Mesure de la largeur à l'entrée et à la sortie de la tête | Comportement en tension et en traînée, notamment sur les tricots | Ajuster la tension d’entrée et de sortie |
| Poussière en suspension dans le hall | Contrôle visuel ou comptage de particules à proximité de la machine | Qualité de capture de l’extraction et étanchéité de l’enceinte | Colmater les fuites, nettoyer les conduits, vérifier le positionnement de la hotte |
| Résistance à la traction et à la déchirure | Test de laboratoire standard sur échantillons pré et post | Si l'action mécanique dégrade la structure | Réduisez la vitesse et la profondeur ; examiner le nombre de passes |
La discipline la plus utile consiste à mesurer le premier et le dernier mètre de chaque lot. Un brossage qui commence propre et finit poussiéreux signifie généralement une usure des poils, une surcharge des conduits ou une dérive de tension, et le récupérer dans un lot est considérablement moins cher que de le récupérer après l'expédition.
Que spécifier dans une demande de prix
Les demandes de renseignements sur les brosseuses portant sur une largeur de travail et un prix aboutissent généralement à des offres difficiles à comparer. Les éléments suivants rendent les devis comparables et réduisent le risque d'une machine qui répond techniquement aux exigences de largeur mais ne répond pas aux exigences de processus.
- Liste des substrats avec les poids, les constructions et le défaut spécifique que le passage de brossage est destiné à éliminer.
- Niveau de propreté requis, exprimé sous forme de mesure plutôt que de description, avec la méthode de test nommée.
- Plage de vitesse de la ligne de tissu et vitesse à laquelle l'essai d'acceptation se déroulera.
- Nombre de têtes de brosse, leur disposition et la séquence de direction requise.
- Matériau des poils, diamètre et saillie à la livraison, ainsi que durée de vie prévue en heures de fonctionnement.
- Construction du rouleau à brosse, coût et délai de rehérissage attendus.
- Volume d'air d'extraction requis au niveau de la hotte et qui fournit les conduits, le ventilateur et le filtre.
- Charge connectée, consommation d'air comprimé et éventuelle alimentation en eau pour les variantes humides.
- Responsabilité du contrôle de la tension : le fournisseur fournit-il les zones de tension d'entrée et de sortie, ou le constructeur de la ligne ?
- Mécanisme de réglage de l'engagement et possibilité de le régler pendant le fonctionnement de la ligne.
- Exigences d'accès pour l'inspection des poils, le retrait des rouleaux et le nettoyage des conduits.
- Contrôlez l'interface, le stockage des recettes et si les recettes de ligne existantes doivent être migrées.
- Critères d'acceptation, quantité de tissu d'essai et qui supporte le coût d'un essai échoué.
- Liste des pièces de rechange avec délais de livraison pour les balais, les roulements et les composants d'entraînement.
- Portée de la mise en service, formation des opérateurs et langage de la documentation.
Deux éléments de cette liste sont systématiquement sous-estimés. Le premier est la durée de vie des poils exprimée en heures de fonctionnement, car la différence entre deux fournisseurs sur le coût annuel des brosses peut dépasser l'écart de prix d'achat en trois ans. La seconde est de savoir à qui appartient l’extraction. Lorsque le fournisseur de la brosseuse et le fournisseur de l'extraction sont des sociétés différentes, l'interface entre la hotte et le conduit n'est de la responsabilité de personne et le manque à gagner qui en résulte se manifeste plutôt sous la forme d'un taux de rebut que d'un défaut de l'équipement.
Réalité de l'installation, des utilitaires et de la maintenance
L’installation est l’endroit où les citations optimistes rencontrent le sol. Une tête de brosse ajoutée à une ligne existante nécessite un espace au sol pour la machine elle-même ainsi qu'un espace pour le retrait des rouleaux, et cet espace est souvent la contrainte qui force la tête dans une position où la hotte d'extraction ne peut pas être correctement placée.
Les services publics méritent un contrôle précoce. La charge connectée est souvent modeste, mais la demande en air comprimé pour l'engagement ou l'oscillation pneumatique, ainsi que le ventilateur d'extraction, modifie le calcul des services du bâtiment. L'isolation des vibrations est importante aux étages supérieurs des usines à plusieurs étages, et l'acheminement de la collecte des poussières doit être planifié avant l'arrivée de la machine plutôt qu'après.
L'entretien est simple mais impitoyable. La saillie des poils doit être vérifiée à intervalles définis et enregistrée. Les conduits doivent être nettoyés selon un calendrier et non en fonction d’un symptôme. Les roulements à rouleaux des têtes à grande vitesse nécessitent l'intervalle de lubrification réellement requis par leur service, qui est généralement plus court que la norme générale de l'usine. Les hottes d'extraction doivent être inspectées pour détecter toute accumulation de fibres qui rétrécit la fente et réduit silencieusement la vitesse de capture.
L’élément le plus souvent négligé est l’étalonnage de la tension. Les résultats du brossage sur les tricots et les tissus légers dépendent de la tension, et une zone de tension qui dérive au cours de six mois de production modifie les performances de brossage sans aucune modification des paramètres de la brosse.
Débit, coût et retour sur investissement
Comparer les arrangements de brossage sur le seul prix d’achat sous-estime les différences. Un exemple concret rend le cas plus clair. Supposons qu'une ligne fonctionne en trois équipes, 6 000 heures par an, à une vitesse de 45 mètres par minute et avec un rendement de 80 pour cent, produisant environ 13 millions de mètres linéaires par an.
- Une tête de brossage à usage général fonctionnant en dessous de sa plage de performances pour éviter d'endommager les constructions en tricot nécessitera généralement des intervalles de remplacement des poils plus rapprochés et produira des résultats de nettoyage plus variables, ce qui se traduira par un taux de rejet d'inspection plus élevé.
- Une tête adaptée au substrat avec une extraction appropriée peut généralement maintenir un taux de rejet inférieur à la même vitesse de ligne, et le coût des poils par million de mètres est souvent comparable, voire meilleur, car la brosse fonctionne dans sa fenêtre de conception.
- La différence économique est dominée par le taux de rejet et non par le coût des brosses. Sur un tissu dont la valeur de vente est comprise entre deux et cinq dollars américains par mètre, la réduction des rebuts d'une fraction de pour cent par an vaut plus que la différence de prix entre deux options de machine.
- Les brosses à filaments abrasifs peuvent nettoyer de manière plus agressive mais consomment de la matière, et sur les teintes foncées, le changement de teinte qui en résulte peut être inacceptable, quel que soit le coût.
- Le brossage humide augmente le coût de traitement du flux d'effluents, il devrait donc être justifié par une exigence de processus plutôt que par une préférence.
La conclusion pratique est que l'équipement de brossage doit être évalué par rapport au coût des défauts qu'il évite, et non par rapport au coût de la machine alternative. Les usines qui font cela ont tendance à spécifier généreusement la capacité d’extraction et la qualité des poils, car ce sont les deux variables qui contrôlent le taux de rejet.
Mise en service, essais et habitudes des opérateurs
Une installation de brossage qui n’a pas été testée sur du tissu de production réel à vitesse de ligne réelle n’a pas été mise en service. L'essai d'acceptation doit utiliser le substrat réel et la vitesse réelle, et il doit durer suffisamment longtemps pour que la température et les effets statiques se stabilisent, ce qui signifie généralement au moins plusieurs centaines de mètres plutôt qu'un court échantillon.
Pendant l'essai, enregistrez les paramètres qui ont produit le résultat accepté : type de poils et saillie, vitesse de surface du rouleau, profondeur d'engagement, séquence de direction, vitesse de ligne, valeurs de tension et paramètres d'extraction. Ces chiffres deviennent la recette de base. Sans eux, le prochain changement réinventera le processus et les résultats dériveront.
Les habitudes des opérateurs comptent autant que la recette. Vérifier la hotte d'extraction pour déceler toute accumulation de fibres lors du changement de poste, surveiller la variation de largeur comme indicateur précoce de dérive de tension et signaler un changement de sensation dans la main plutôt que d'attendre une plainte d'un client sont des comportements simples qui protègent l'investissement. Le brossage est un processus peu coûteux et nécessitant peu d’entretien qui échoue silencieusement. Les usines qui en tirent le meilleur parti sont celles qui le traitent comme un processus contrôlé plutôt que comme un accessoire fixe.
Une brosseuse de nettoyage représente une petite partie du budget d’une ligne de finition et une part disproportionnée de son résultat de qualité. La décision la plus importante n'est pas de savoir quel fabricant fournit le rouleau, mais plutôt de savoir si les poils, la géométrie d'engagement, le contrôle de tension et le système d'extraction sont spécifiés comme un seul système par rapport à un objectif de propreté déclaré. Si vous y parvenez correctement, la tête de brossage réduit silencieusement les rejets pendant des années. Si vous vous trompez, cela déplace la poussière d'un côté à l'autre de la machine pendant que tout le monde cherche la cause deux processus en aval.